|
分银炉天然气纯氧燃烧改造与节能实践_章尚发
34 ENERGY FOR METALLURGICAL INDUSTRY July. 2023
分银炉天然气纯氧燃烧改造与节能实践 章尚发 攸 骏 朱春良 孙 凯 ( 云南铜业股份有限公司)
摘 要 冶金炉的燃料消耗一直是企业在节能减排方面研究的重点方向 。文章介绍了分银炉 天然气纯氧燃烧改造的工艺原理和系统构成以及带来的节能改善效果 ,同时结合天然气在分 银炉的使用情况 ,对分银炉生产工艺 、生产模式和炉衬改造等多方面实施优化 ,进一步降低 了天然气的使用单耗 ,促进了分银炉的节能减排。 关键词 分银炉 天然气 单耗 节能 文献标识码: A 文章编号: 1001 - 1617 (2023) 04 - 0034 - 03
Zhang Shangfa Y■u Jun Zhu Chunliang Sun Kai ( Yunnan C ■pper C ■mpany)
Abstract The fuel c■nsumpti■n ■f metallurgical furnace is always the key research directi■n in energy saving and emissi■n reducti■n , the paper intr■duces the technical principle , system structure and en⁃ ergy saving effect ■f the ref■rm ■f natural gas pure ■xygen c■mbusti■n in silver furnace , acc■rding t■ the applicati■n ■f natural gas in silver furnace , the pr■ducti■n pr■cess , pr■ducti■n m■de and lining re⁃ f■rm ■f silver furnace were ■ptimized , the unit c■nsumpti■n ■f natural gas is further reduced , and the energy saving and emissi■n reducti■n ■f silver furnace are pr■m■ted. Keywords silver furnace natural gas unit c■nsumpti■n energy saving
随着冶炼企业的加工利润不断压缩 ,加强成 本管控是企业具有核心竞争力的关键 。而对于火 法冶炼 ,冶炼炉燃料成本一直占据总生产成本相 当高的比例 。追求低消耗 、低排放的燃烧技术替 代传统 、粗放的燃烧工艺 ,不仅带来生产成本的 降低 ,而且对于环保排放意义重大。 西南铜业分银炉是铜阳极泥处理的关键设 备 ,设计能力为处理银精矿 10 t/炉 ,在 2014 年 完成了由柴油的颜氏燃烧器变更为柴油纯氧燃烧 的技术改造[1] , 节能效果明显[2 - 3] 。2019 年完 成了由柴油纯氧燃烧变更为天然气纯氧燃烧的工
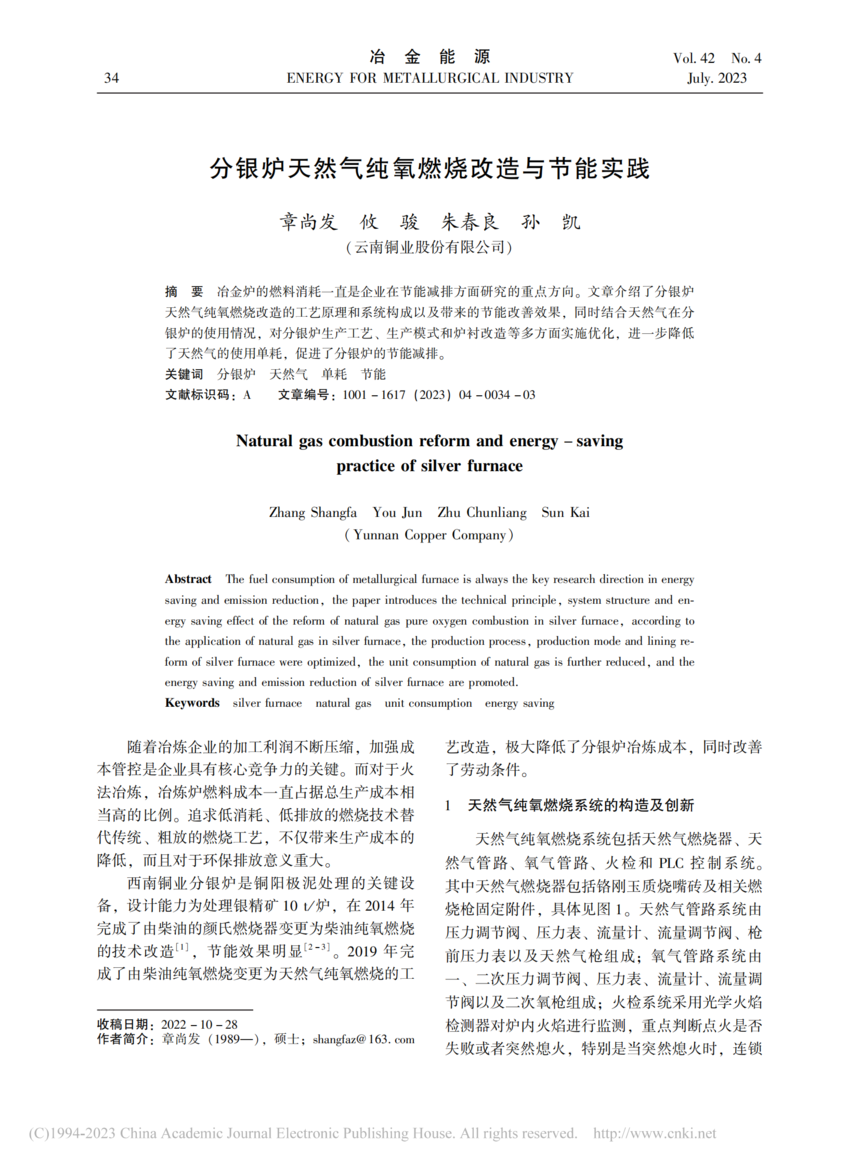
作者简介: 章尚 艺改造 ,极大降低了分银炉冶炼成本 ,同时改善 了劳动条件。 1 天然气纯氧燃烧系统的构造及创新 天然气纯氧燃烧系统包括天然气燃烧器 、天 然气管路 、氧气管路 、火检和 PLC 控制系统。 其中天然气燃烧器包括铬刚玉质烧嘴砖及相关燃 烧枪固定附件 ,具体见图 1 。天然气管路系统由 压力调节阀 、压力表 、流量计 、流量调节阀 、枪 前压力表以及天然气枪组成; 氧气管路系统由 一 、二次压力调节阀 、压力表 、流量计 、流量调 节阀以及二次氧枪组成; 火检系统采用光学火焰 检测器对炉内火焰进行监测 ,重点判断点火是否 失败或者突然熄火 ,特别是当突然熄火时 ,连锁
July. 2023 ENERGY FOR METALLURGICAL INDUSTRY 35
PLC 控制系统紧急切断天然气阀门 ,同时配置检 测器风冷系统 ,延长检测器寿命; PLC 控制系统 自动控制炉内燃烧的天然气 、氧气流量和压力等 参数 ,以及配置有压力低 、气体配比等异常安全 逻辑 ,实现燃烧系统控制远程操作。
图 1 天然气纯氧燃烧器结构
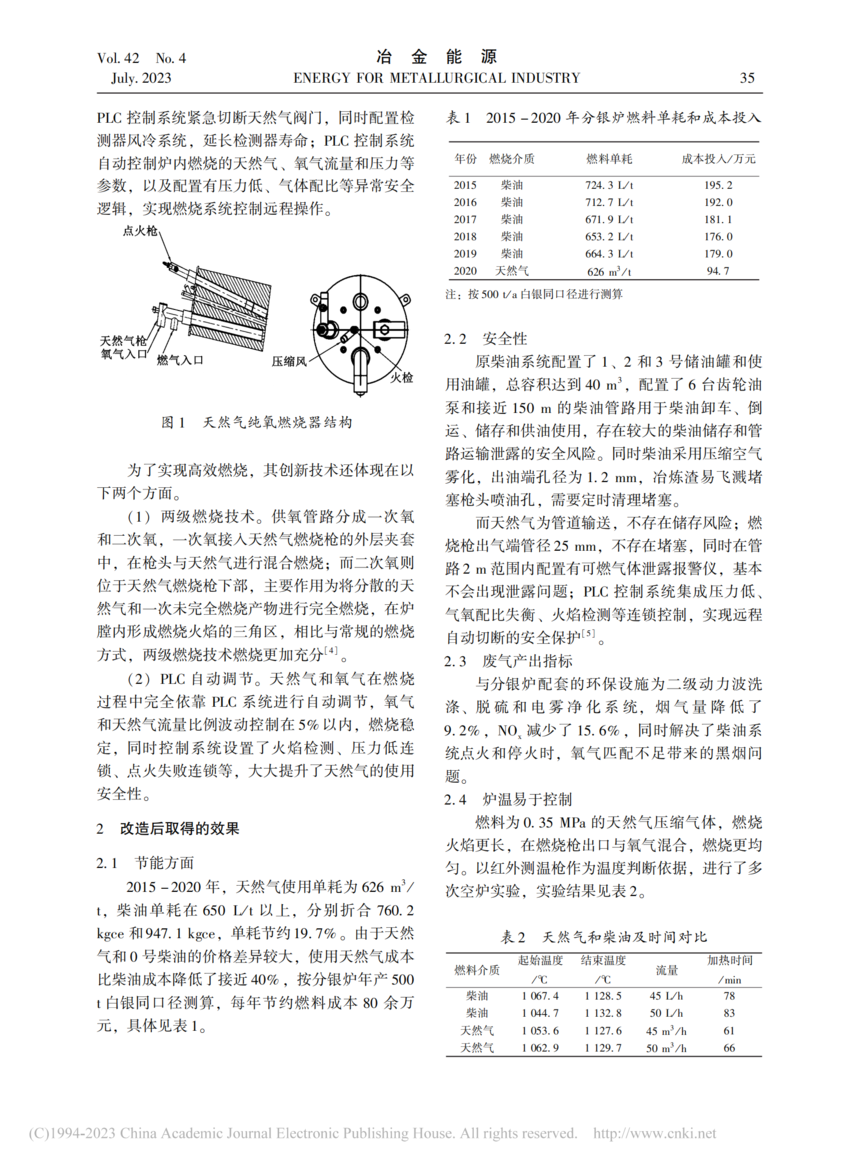
为了实现高效燃烧 ,其创新技术还体现在以 下两个方面。 (1) 两级燃烧技术 。供氧管路分成一 次氧 和二次氧 ,一次氧接入天然气燃烧枪的外层夹套 中 ,在枪头与天然气进行混合燃烧; 而二次氧则 位于天然气燃烧枪下部 ,主要作用为将分散的天 然气和一次未完全燃烧产物进行完全燃烧 ,在炉 膛内形成燃烧火焰的三角区 ,相比与常规的燃烧 方式 ,两级燃烧技术燃烧更加充分[4] 。 (2) PLC 自动调节 。天然气和氧气在燃烧 过程中完全依靠 PLC 系统进行自动调节 ,氧气 和天然气流量比例波动控制在 5% 以内 ,燃烧稳 定 ,同时控制系统设置了火焰检测 、压力低连 锁 、点火失败连锁等 ,大大提升了天然气的使用 安全性。 2 改造后取得的效果 2. 1 节能方面 2015 - 2020 年 ,天然气使用单耗为 626 m3/ t , 柴油单耗在 650 L/t 以上 ,分别折合 760. 2 kgce 和 947. 1 kgce , 单耗节约 19. 7% 。由于天然 气和 0 号柴油的价格差异较大 ,使用天然气成本 比柴油成本降低了接近 40% , 按分银炉年产 500 t 白银同口径测算 ,每年节约燃料成本 80 余万 元 ,具体见表 1。 表 1 2015 - 2020 年分银炉燃料单耗和成本投入
注: 按 500 t/a 白银同口径进行测算
2. 2 安全性 原柴油系统配置了 1 、2 和 3 号储油罐和使 用油罐 ,总容积达到 40 m3 , 配置了 6 台齿轮油 泵和接近 150 m 的柴油管路用于柴油卸车 、倒 运 、储存和供油使用 ,存在较大的柴油储存和管 路运输泄露的安全风险 。同时柴油采用压缩空气 雾化 ,出油端孔径为 1. 2 mm , 冶炼渣易飞溅堵 塞枪头喷油孔 ,需要定时清理堵塞。 而天然气为管道输送 ,不存在储存风险; 燃 烧枪出气端管径 25 mm , 不存在堵塞 ,同时在管 路 2 m 范围内配置有可燃气体泄露报警仪 ,基本 不会出现泄露问题; PLC 控制系统集成压力低、 气氧配比失衡 、火焰检测等连锁控制 ,实现远程 自动切断的安全保护[5] 。 2. 3 废气产出指标 与分银炉配套的环保设施为二级动力波洗 涤 、脱 硫 和 电 雾 净 化 系 统 ,烟 气 量 降 低 了 9. 2% , NO x 减少了 15. 6% , 同时解决了柴油系 统点火和停火时 ,氧气匹配不足带来的黑烟问 题。 2. 4 炉温易于控制 燃料为 0. 35 MPa 的天然气压缩气体 ,燃烧 火焰更长 ,在燃烧枪出口与氧气混合 ,燃烧更均 匀 。以红外测温枪作为温度判断依据 ,进行了多 次空炉实验 ,实验结果见表 2。
表 2 天然气和柴油及时间对比
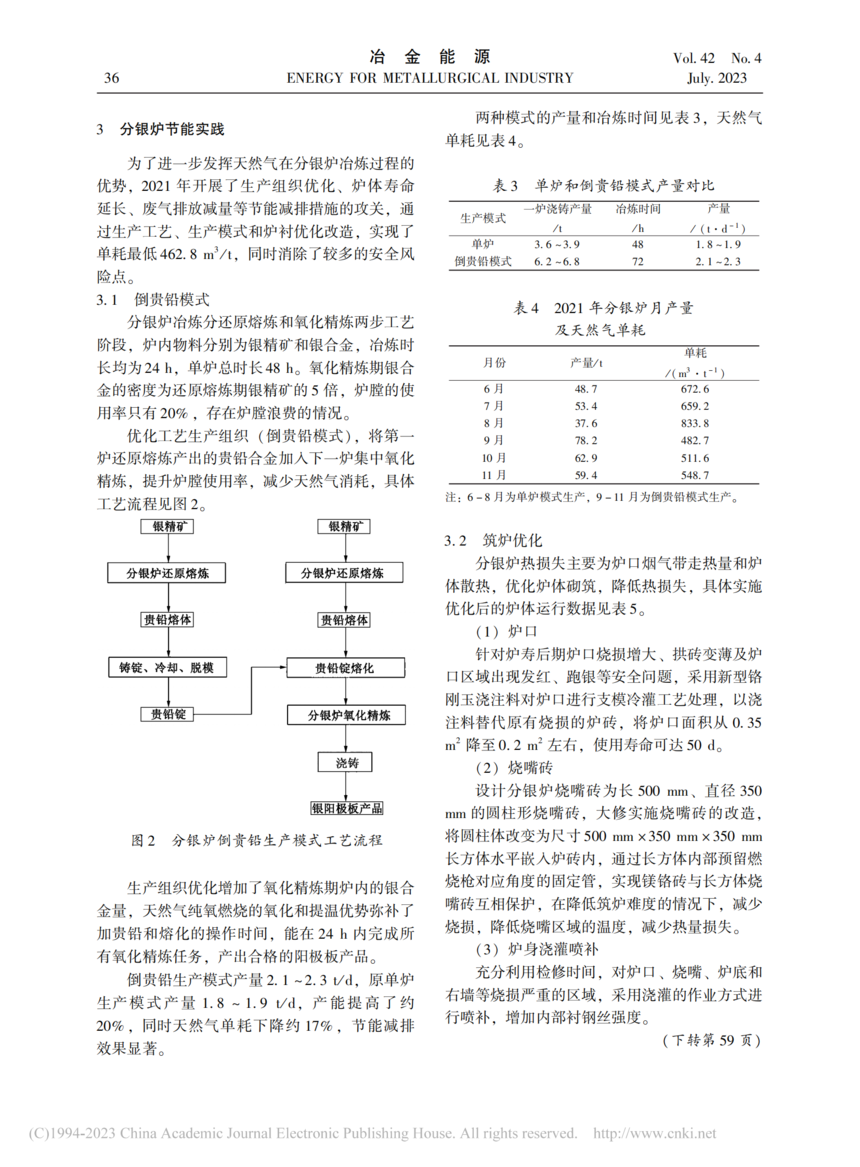
3 分银炉节能实践 为了进一步发挥天然气在分银炉冶炼过程的 优势,2021 年开展了生产组织优化 、炉体寿命 延长 、废气排放减量等节能减排措施的攻关 ,通 过生产工艺 、生产模式和炉衬优化改造 ,实现了 单耗最低 462. 8 m3/t , 同时消除了较多的安全风 险点。 3. 1 倒贵铅模式 分银炉冶炼分还原熔炼和氧化精炼两步工艺 阶段 ,炉内物料分别为银精矿和银合金 ,冶炼时 长均为 24 h , 单炉总时长 48 h。氧化精炼期银合 金的密度为还原熔炼期银精矿的 5 倍 ,炉膛的使 用率只有 20% , 存在炉膛浪费的情况。 优化工艺生产组织( 倒贵铅模式),将第一 炉还原熔炼产出的贵铅合金加入下一炉集中氧化 精炼 ,提升炉膛使用率 ,减少天然气消耗 ,具体 工艺流程见图 2。
图 2 分银炉倒贵铅生产模式工艺流程
生产组织优化增加了氧化精炼期炉内的银合 金量 ,天然气纯氧燃烧的氧化和提温优势弥补了 加贵铅和熔化的操作时间 ,能在 24 h 内完成所 有氧化精炼任务 ,产出合格的阳极板产品。 倒贵铅生产模式产量 2. 1 ~ 2. 3 t/d , 原单炉 生产 模 式 产 量 1. 8 ~ 1. 9 t/d , 产 能 提 高 了 约 20% , 同时天然气单耗下降约 17% , 节能减排 效果显著。 两种模式的产量和冶炼时间见表 3 , 天然气 单耗见表 4。
表 3 单炉和倒贵铅模式产量对比
表 4 2021 年分银炉月产量 及天然气单耗
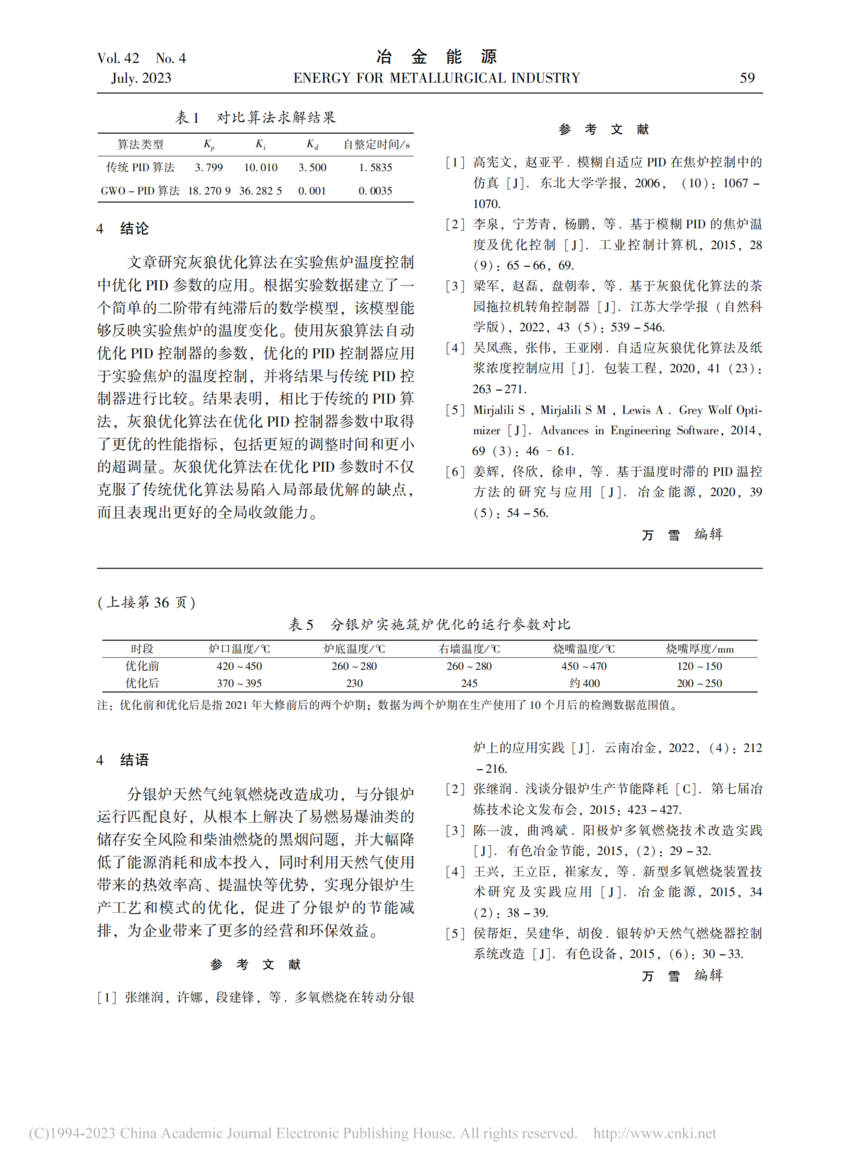
注: 6 - 8 月为单炉模式生产 ,9 - 11 月为倒贵铅模式生产。 3. 2 筑炉优化 分银炉热损失主要为炉口烟气带走热量和炉 体散热 ,优化炉体砌筑 ,降低热损失 ,具体实施 优化后的炉体运行数据见表 5。 (1) 炉口 针对炉寿后期炉口烧损增大 、拱砖变薄及炉 口区域出现发红 、跑银等安全问题 ,采用新型铬 刚玉浇注料对炉口进行支模冷灌工艺处理 ,以浇 注料替代原有烧损的炉砖 ,将炉口面积从 0. 35 m2 降至 0. 2 m2 左右 ,使用寿命可达 50 d。 (2) 烧嘴砖 设计分银炉烧嘴砖为长 500 mm、直径 350 mm 的圆柱形烧嘴砖 ,大修实施烧嘴砖的改造, 将圆柱体改变为尺寸 500 mm × 350 mm × 350 mm 长方体水平嵌入炉砖内 ,通过长方体内部预留燃 烧枪对应角度的固定管 ,实现镁铬砖与长方体烧 嘴砖互相保护 ,在降低筑炉难度的情况下 ,减少 烧损 ,降低烧嘴区域的温度 ,减少热量损失。 (3) 炉身浇灌喷补 充分利用检修时间 ,对炉口 、烧嘴 、炉底和 右墙等烧损严重的区域 ,采用浇灌的作业方式进 行喷补 ,增加内部衬钢丝强度。 ( 下转第 59 页)
July. 2023 ENERGY FOR METALLURGICAL INDUSTRY 59
表 1 对比算法求解结果
4 结论 文章研究灰狼优化算法在实验焦炉温度控制 中优化 PID 参数的应用 。根据实验数据建立了一 个简单的二阶带有纯滞后的数学模型 ,该模型能 够反映实验焦炉的温度变化 。使用灰狼算法自动 优化 PID 控制器的参数 ,优化的 PID 控制器应用 于实验焦炉的温度控制 ,并将结果与传统 PID 控 制器进行比较 。结果表明 ,相比于传统的 PID 算 法 ,灰狼优化算法在优化 PID 控制器参数中取得 了更优的性能指标 ,包括更短的调整时间和更小 的超调量 。灰狼优化算法在优化 PID 参数时不仅 克服了传统优化算法易陷入局部最优解的缺点, 而且表现出更好的全局收敛能力。 参 考 文 献 [1] 高宪文 ,赵亚平 . 模糊自适应 PID 在焦炉控制中的 仿真 [ J] . 东北大学学报 ,2006 , ( 10) : 1067 - 1070. [2] 李泉 ,宁芳青 ,杨鹏 ,等 . 基于模糊 PID 的焦炉温 度及优化控制 [ J ] . 工业控制计算机 ,2015 , 28 (9) : 65 - 66 , 69. [3] 梁军 ,赵磊 ,盘朝奉 ,等 . 基于灰狼优化算法的茶 园拖拉机转角控制器 [ J] . 江苏大学学报( 自然科 学版),2022 , 43 (5) : 539 - 546. [4] 吴凤燕 ,张伟 ,王亚刚 . 自适应灰狼优化算法及纸 浆浓度控制应用 [ J] . 包装工程 ,2020 , 41 (23 ) :
[6] 姜辉 ,佟欣 ,徐申 ,等 . 基于温度时滞的 PID 温控 方 法 的 研 究 与 应 用 [ J ] . 冶 金 能 源 ,2020 , 39 (5) : 54 - 56. 万 雪 编辑
(上接第 36 页) 表 5 分银炉实施筑炉优化的运行参数对比
注: 优化前和优化后是指 2021 年大修前后的两个炉期; 数据为两个炉期在生产使用了 10 个月后的检测数据范围值。
4 结语 分银炉天然气纯氧燃烧改造成功 ,与分银炉 运行匹配良好 ,从根本上解决了易燃易爆油类的 储存安全风险和柴油燃烧的黑烟问题 ,并大幅降 低了能源消耗和成本投入 ,同时利用天然气使用 带来的热效率高 、提温快等优势 ,实现分银炉生 产工艺和模式的优化 ,促进了分银炉的节能减 排 ,为企业带来了更多的经营和环保效益。 参 考 文 献 [1] 张继润 ,许娜 ,段建锋 ,等 . 多氧燃烧在转动分银 炉上的应用实践 [ J] . 云南冶金 ,2022 , (4) : 212 - 216. [2] 张继润 . 浅谈分银炉生产节能降耗 [ C] . 第七届冶 炼技术论文发布会 ,2015 : 423 - 427. [3] 陈一 波 ,曲鸿斌 . 阳极炉多氧燃烧技术改造实践 [ J] . 有色冶金节能 ,2015 , (2) : 29 - 32. [4] 王兴 ,王立臣 ,崔家友 ,等 . 新型多氧燃烧装置技 术 研 究 及 实 践 应 用 [ J ] . 冶 金 能 源 ,2015 , 34 (2) : 38 - 39. [5] 侯帮炬 ,吴建华 ,胡俊 . 银转炉天然气燃烧器控制 系统改造 [ J] . 有色设备 ,2015 , (6) : 30 - 33. 万 雪 编辑 |